
1. zegwi manje
Pwosesis la nan pèse materyèl la koud ak zegwi nan machin yo rele manje zegwi. Zegwi a se youn nan koridò enpòtan nan laBar tacking machin, atravè ki konduit kolore nan medyòm ba zegwi a ak mwayen li yo reyalize. Lè nouri zegwi a, zegwi a gen simonte fòs la disunion soti nan rezistans a pozitif nan materyèl la koud ak bò a nan materyèl la koud, ak presyon an rive nan pwen an loftiest akòz chanjman an nan fòs la komès ant fil la koud, la zegwi, ak materyèl la koud.
Diminye disunion ki genyen ant zegwi a ak materyèl la ka reyalize pa pafè fabrikasyon zegwi a (espesyalman pwent), fèy zegwi a ak adousi materyèl la, oswa ajoute penti lwil oliv silikon nan zegwi a ak fil.
Anplis disunion ki genyen ant zegwi a ak materyèl koud la, faktè ki afekte lis nan manje zegwi a gen ladan presyon anba presser la ak gwosè twou a nan plak zegwi a. Sepandan, oswa ensifizan fabrike, oswa twou a nan plak la zegwi a twò gwo Si zegwi a se inaptly non. konsa, nan ka satisfè bezwen yo koud fòs, youn ta dwe eseye sèvi ak yon zegwi periferik pi ba, accouterments koud espesyal ta dwe chwazi yon zegwi espesyal, yo nan lòd yo diminye disunion, reyalize bon rezilta koud.
2. Fil antre
Pwosesis kote zegwi a pote fil la sou bò opoze a nan twal la rele ensèsyon fil. Faz ensèsyon fil la kòmanse lè zegwi a bese jiskaske je zegwi a antre an kontak ak twal la, epi li fini lè yo fòme longè koud la mande (ba zegwi a nan pozisyon ki pi ba nan sant mouri).
Longè antre fil la pa egal ak longè koud ki nesesè pou fòme yon konfluans. Li se yon paramèt enpòtan pou konfòmasyon nan yon sèk fil ki ka dirèkteman antre nan pwen an bobin ak zen nan la.Bar tacking machinede rupture fil ak sote doulè. Pwopòsyon an nan fil prezante ak pwopòsyon an reyalite nan fil yo itilize nan machin nan overlock se apeprè 6 fwa, kidonk chak seksyon nan fil gen toujou ap detache materyèl la koud anpil fwa, ak ogmantasyon nan kantite fwa disunion afekte fòs la nan. koud fil, ki ka byen mennen nan mirak la nan rupture fil.
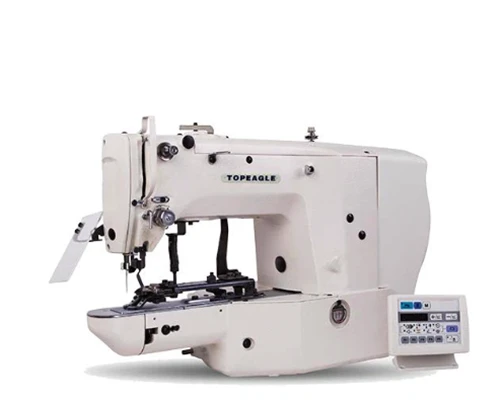
Nan pwosesis la nan k ap antre nan fil la, direksyon an tòde nan fil la ak ekspoze a diferan nan fil la pral fè tòde ki lach oswa tòde nan fil la, ak gwosè a nan ang lan nan fil la se yon faktè enpòtan ki afekte chanjman nan. fòs fil la, epi konsa ang fil la ta dwe redwi osi enpòtan ke posib. Chanjman nan fòs komès nan fil la, materyèl koud ak zegwi depann anpil sou chanjman nan karakteristik ak konsistans nan fil la ak materyèl koud, kidonk bon jan kalite a nan fil la ak seleksyon ki kòrèk la nan zegwi a se vrèman enpòtan.
3. Konfòmasyon sèk fil
Zegwi a pote fil la nan materyèl la koud nan pi piti pwen li yo epi tou li leve ankò, fòme yon sèk fil akòz disunion ki genyen ant materyèl la koud ak zegwi a. Objektif fòme sèk fil la se pou pèmèt ripper konfluans (kwòk) antre nan sèk la fasil epi antre fil anba a. Sèk fil la fòme pa 2 faktè sa yo.
1) Lè zegwi a rive nan sant mouri anba a ak fil topstitching la, presyon an nan fil la se maksimòm akòz rale a downcast nan je zegwi a ak extrusion nan lam la zegwi ak materyèl la nan Groove la prefas. Lè zegwi a leve, presyon an nan tèt je zegwi a disparèt ak yon pati nan fil la nan yon eta gratis (nan pwen sa a li sèlman nesesè yo ajoute yon fòs vrèman ti nan fil la fè li chanje fòm). Kòm zegwi a leve, fil nan tèt li gen yon adaptabilite sèten, makonnen ak anba a nan je a nan zegwi a sou fil la ki te pwodwi pa kolye a, ki se youn nan kondisyon yo pou konfòmasyon nan sèk la fil.
2) Soti nan pwen de vi estriktirèl zegwi a, renur zegwi a divize an yon renur long ak yon renur kout (oswa antay), ak yon bò nan li se yon renur long ak lòt bò a se yon renur kout (oswa dan). ). Groove nan plon an se yon Groove long ak yon periferi ki pi gwo pase periferik fil la, ak Groove nan plon-eschewal se yon renur kout (oswa antay) estrikti ak yon periferi pi ba pase fil la. Lè zegwi a soti nan materyèl la koud, prefas la nan Tanporèman nich la lwen fil la ak materyèl la koud pa disunion abitrè zegwi leve, pandan y ap prefas la nan Tanporèman nich la lwen fil la ak materyèl la koud peze chak lòt disunion rive, ka ' t leve ansanm ak zegwi a rete anba materyèl la koud. Disunion sa a se evidamman kout bò groove( gap) pi piti pase bò long Groove a, ki se conformation de yon lòt kondisyon sèk fil.
Twa fil overlock machin a koudkoud vid, konformasyon nan sèk la fil se sibstansyèlman pa koube liy lan zegwi fixation dwat zegwi, se konsa ke fil la bedded nan Groove nan zegwi, te jwe yon pati analogue nan materyèl la koud, kidonk nan absans la nan materyèl san defo ka toujou fòme yon konfluans, ki diferan de lòt machin.
Gwosè a ak estabilite nan sèk la fil se kle nan antre nan serye nan konfluans-ansyen an, interweaving nan fil la anba ak konfòmasyon nan koud la. Yo nan lòd yo asire ke sèk la fil koud ka fasil antre nan pwent machin nan koud, de kondisyon yo ta dwe satisfè orijinèlman, sèk la fil koud gen yon seri sèten, ak dezyèmman, sèk la fil koud dwe vètikal nan avyon an nan la.Bar tacking machinliy pwent la lè li antre nan sèk la.
Konfòmasyon nan bag la fil ak gwosè a monte zegwi ak diferan, zegwi a pa ta dwe twò gwo oswa twò piti, pwopòsyon an nan ogmantasyon se twò piti seri bag fil pa ase, se pa fezab nan antre nan machin koud. Ogmantasyon zegwi a twò gwo, byenke li favorab pou machin a koud antre, men akòz konfòmasyon bag fil la pou yon tan long ki te koze pa devyasyon bag fil la, se konsa ke machin a koud pa fasil pou antre. . Tès yo te montre ke etap ideyal la pou konfòmasyon nan sèk fil pou koud akutreman konsistans nòmal ak viskozite yo ta dwe apeprè 2 a 3 mm lè zegwi a leve.
Periferi a twou plak zegwi a twò gwo oswa twò piti pral gen tou yon enpak negatif sou zegwi a, si twou a plak zegwi a twò gwo, lè zegwi a nan materyèl la koud lè enpak la pral fè materyèl la koud kanson, ka fòme. yon twou zegwi, ak lè zegwi a tounen sou lè sagging materyèl koud yo pral abitrè zegwi ansanm ak mouvman an, ki afekte nòmal conformation bag fil la. An jeneral, periferik twou a plak zegwi se apeprè 1.5 a 2 fwa periferik zegwi a aplikab, men tou, asire ke zegwi a nan sant twou a plak zegwi.
Konfòmasyon an ak estabilizasyon nan sèk la fil ak espesifikasyon yo nan zegwi a, bon jan kalite, nati nan materyèl la, teksti, viskozite, konsistans, espesifikasyon fil, kalite materyèl bwit, tòde, direksyon tòde, ak zegwi a ak plak zegwi, presyon anba Presser. , peze eta twal ak lòt faktè.
Topeagle gen yon fòs teknik fò, kliyan konpayi an kouvri tout peyi a epi yo ekspòte nan peyi etranje ak nan tout peyi Lachin. Byenveni nan kontakte nou nansale@eagleco.cn .